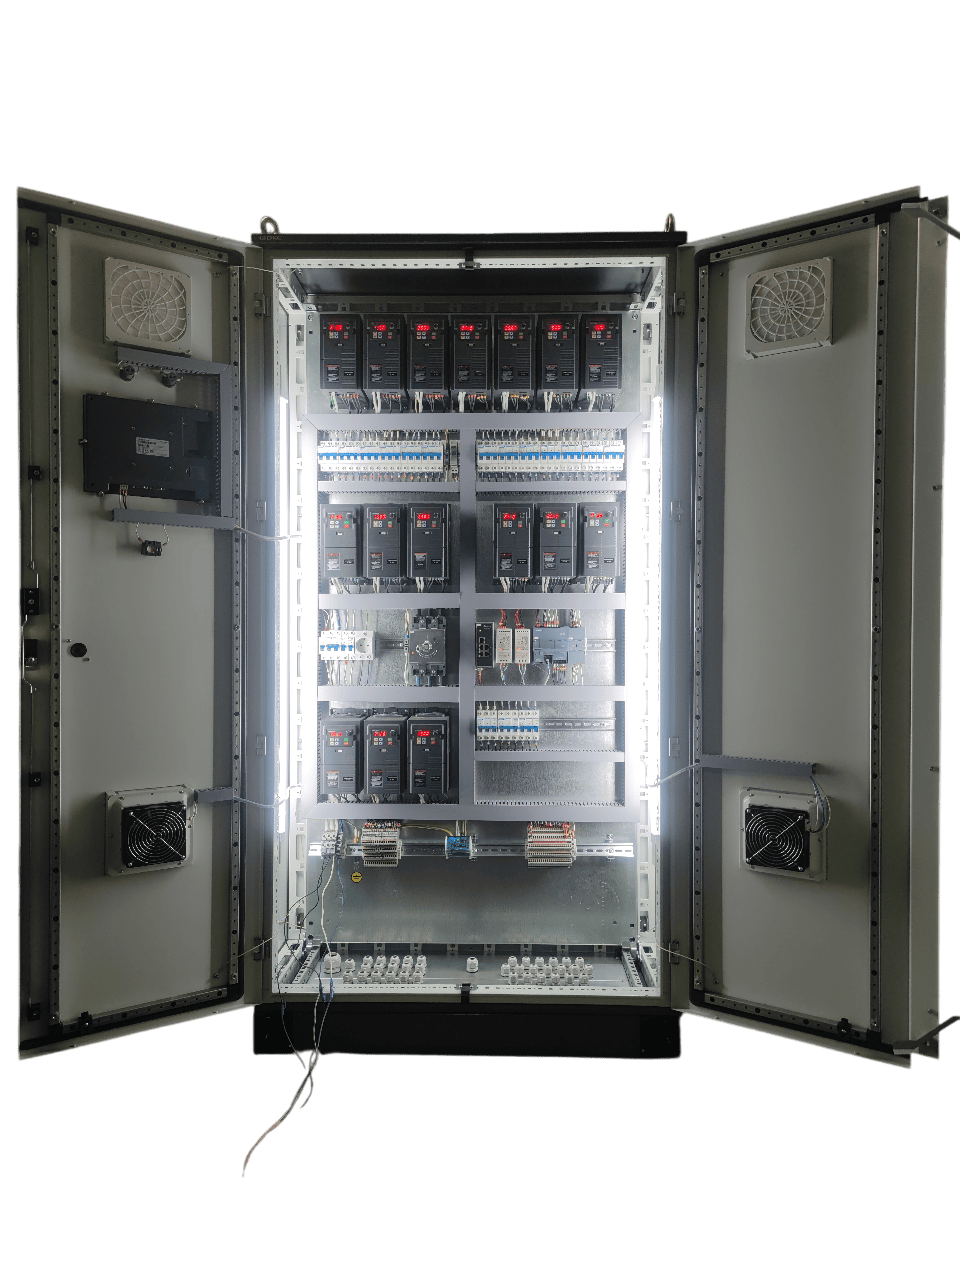
Шкаф управления системой накопления и транспортировки тяжелых европаллет с продукцией
npz@npz-tula.com
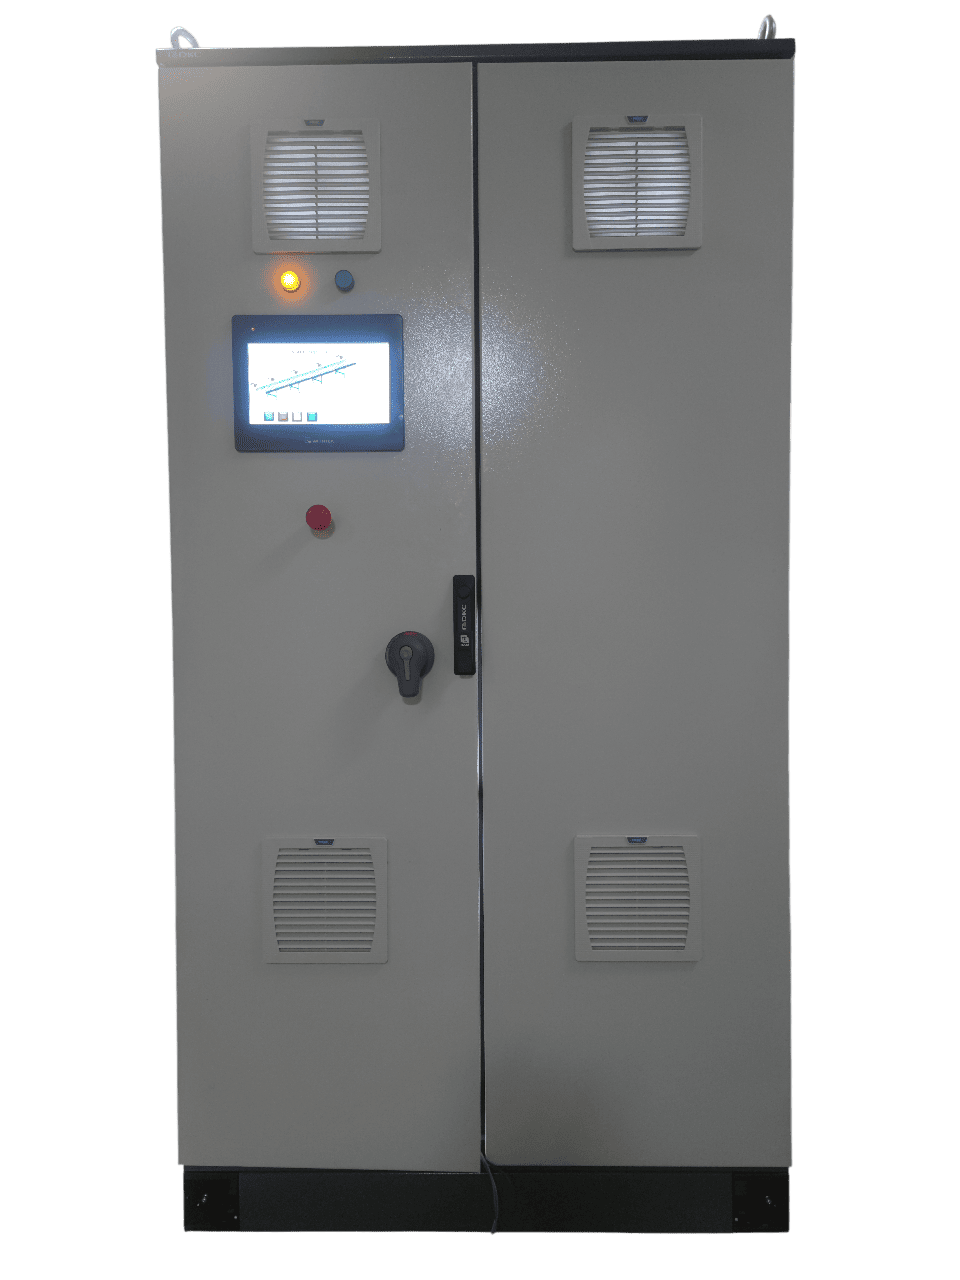
Шкаф управления системой накопления и транспортировки тяжелых европаллет с продукцией.
В современном логистическом и производственном процессе перемещение тяжеловесных грузов — одна из наименее автоматизированных и наиболее энергозатратных зон. Особенно когда речь идёт о паллетах массой до 1500 кг, движущихся по последовательной цепочке независимых конвейеров. Отсутствие координации между приводами приводит к холостому ходу, износу механики, перерасходу электроэнергии и риску столкновений.
Разработанное решение — напольный двухдверный шкаф управления на базе промышленного контроллера и преобразователей частоты — полностью автоматизирует транспортировку поддонов по 16 последовательным конвейерным секциям. Система построена по принципу «движение только при наличии груза», что обеспечивает энергоэффективность, безаварийность и полную прослеживаемость перемещений.
Технологическая задача.
Объект управления:
16 роликовых конвейеров, установленных последовательно в линию.
Груз:
Поддоны (паллеты) массой до 1500 кг.
Требования:
· Автоматическое перемещение поддона от начала линии до конечной точки разгрузки.
· Индивидуальный пуск и останов каждого конвейера строго при наличии поддона на его датчике.
· Исключение работы «вхолостую» — конвейер включается только для транспортировки груза и отключается после его ухода.
· Ожидание в конце линии до момента съёма оператором электрокаром.
· Контроль времени нахождения поддона на каждом участке.
· Централизованное управление, визуализация и архивация событий.
Конструктивное исполнение.
Шкаф управления:
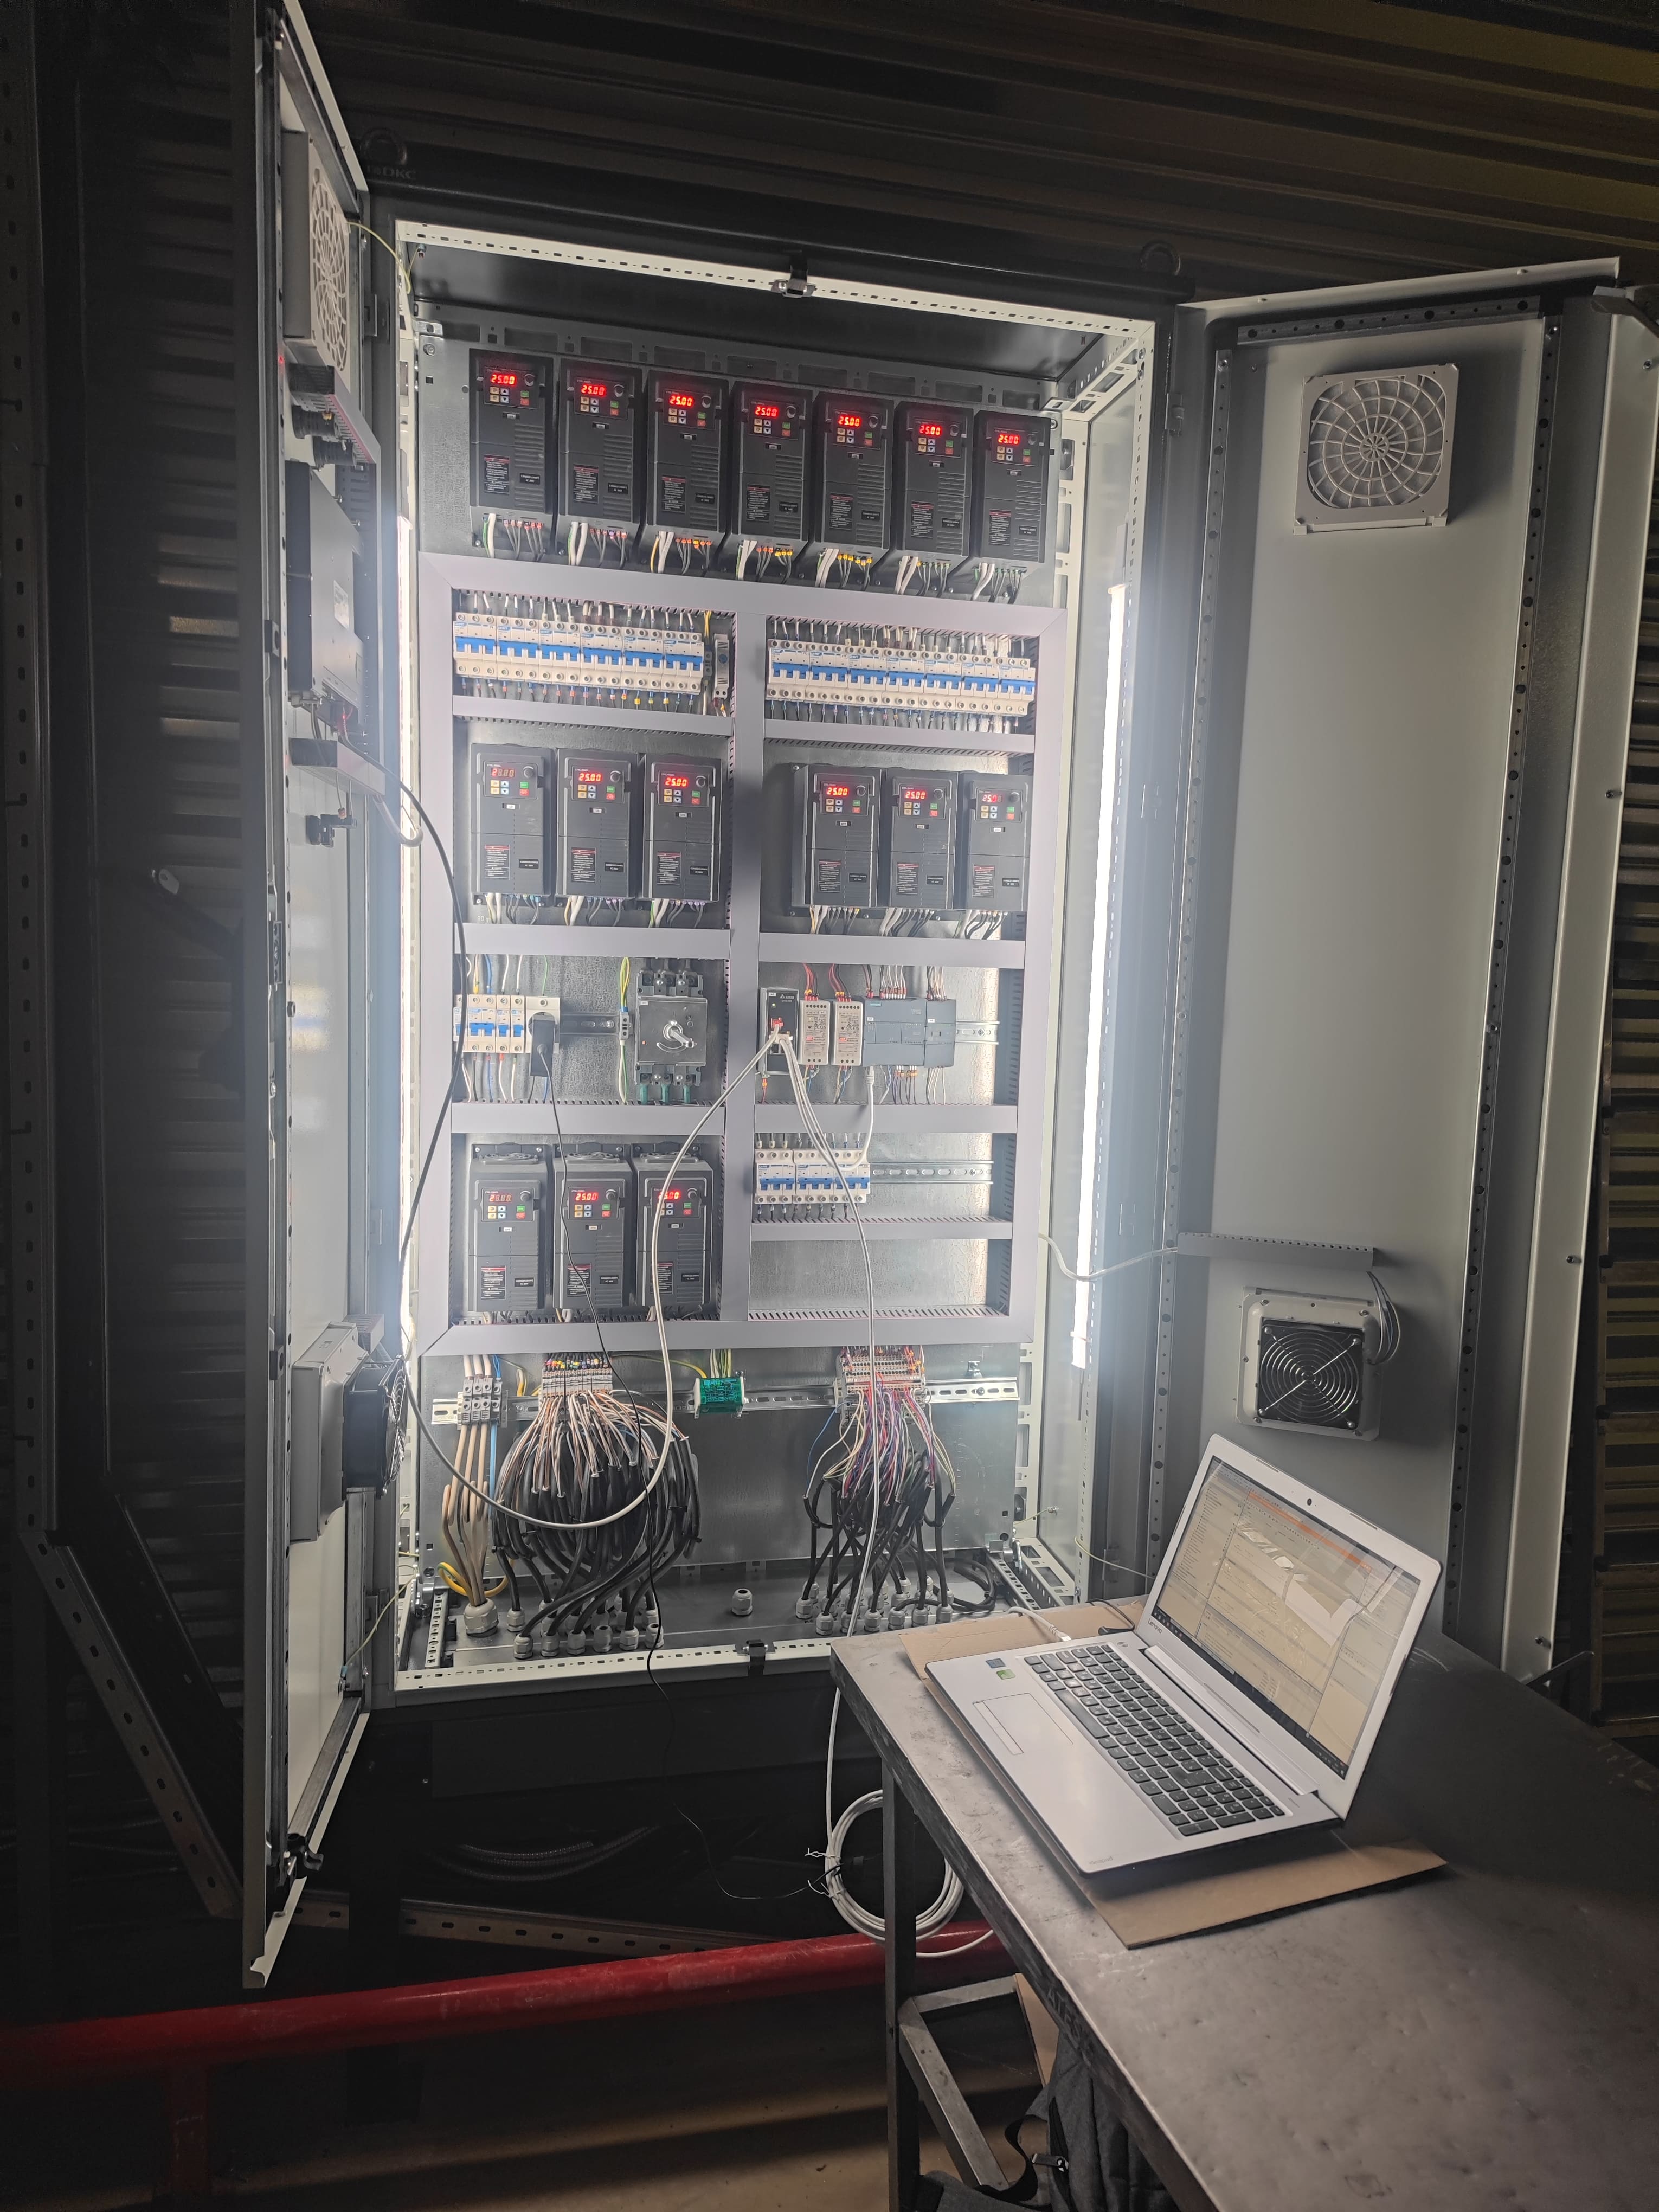
· Напольное исполнение, степень защиты IP54 (возможно повышение до IP65).
· Двухдверная конструкция — силовая часть и контроллер с клеммными сборками разнесены по разным секциям.
· Материал: холоднокатаная сталь с порошково-полимерным покрытием (опционально — нержавеющая сталь).
· Климатическое исполнение: УХЛ4 (работа в отапливаемых и неотапливаемых помещениях).
Органы управления и индикации:
· Цветная сенсорная панель оператора на лицевой двери.
· Кнопки аварийного останова (красный грибок).
· Светосигнальная арматура — режим «Работа/Авария/Питание».
Аппаратная архитектура.
Контроллер:
Промышленный программируемый логический контроллер на базе Siemens Simatic с модульной архитектурой. Количество дискретных входов рассчитано на подключение оптических датчиков и обратных связей от конвейеров. Дискретные выходы управляют пускателями приводов.
Преобразователи частоты:
· индивидуальный ПЧ на каждый конвейер — для раздельной регулировки скорости.
Коммутационная аппаратура:
· Автоматические выключатели с расцепителями.
· Источники питания 24 В DC.
· Гальваническая развязка входных цепей датчиков.
Алгоритм работы.
Система функционирует полностью автоматически. Участие оператора сводится к контролю процесса через сенсорную панель и съёму поддонов в конечной точке.
1. Исходное состояние.
Все 16 конвейеров обесточены. Приводы не вращаются. Датчики наличия поддона на каждом конвейере находятся в режиме ожидания.
2. Установка поддона на первый конвейер.
Оператор или погрузчик устанавливает поддон на начало линии. Оптический датчик на конвейере №1 фиксирует наличие груза. Контроллер подаёт команду на включение привода конвейера №1 по таймеру или по выносной кнопке пуск.
3. Транспортировка по линии.
Поддон движется по конвейеру №1 до тех пор, пока не достигнет его окончания. В момент перехода на конвейер №2 датчик конвейера №1 теряет сигнал, датчик конвейера №2 фиксирует наличие груза. Контроллер последовательно:
· отключает конвейер №1;
· включает конвейер №2.
Алгоритм повторяется для всех 16 секций.
Поддон перемещается по принципу «эстафеты» — каждый конвейер работает ровно столько, сколько необходимо для передачи груза дальше.
4. Ожидание в конце линии.
При достижении 16-го конвейера поддон фиксируется датчиком. Конвейер останавливается. Привод отключается. Поддон находится в состоянии «ожидание съёма». Система не предпринимает никаких действий до тех пор, пока оператор не освободит конечную позицию.
5. Съём поддона.
После съёма груза датчик конвейера №16 теряет сигнал. Контроллер переводит секцию в режим ожидания следующего поддона.
6. Работа с несколькими поддонами.
Система поддерживает одновременное нахождение нескольких поддонов на линии, исключая их столкновение. Пока предыдущий поддон не покинет конвейер №2, на конвейер №1 не будет принят новый груз. Контроллер ведёт учёт занятости каждой секции.
Временные таймеры и защита от зависаний.
Каждый конвейер оснащён программным таймером максимального времени транспортировки. Если датчик конечного положения не срабатывает в течение заданного интервала, система:
· останавливает данный конвейер;
· блокирует подачу следующих поддонов;
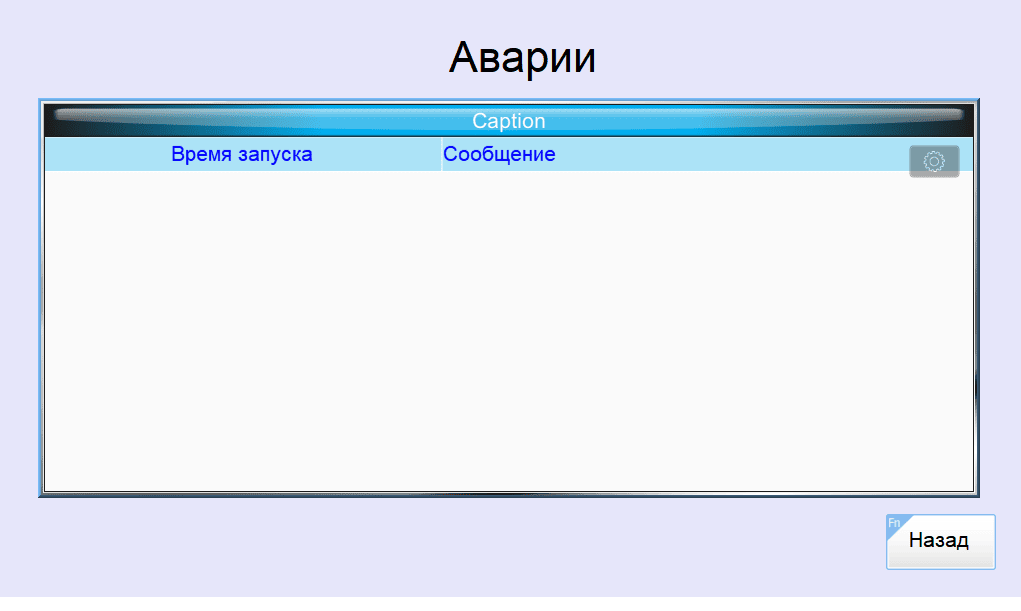
· выводит на сенсорную панель сообщение об аварии с указанием номера секции.
Это позволяет оперативно выявлять заторы, неисправности привода или загрязнение датчиков.
Визуализация и управление.
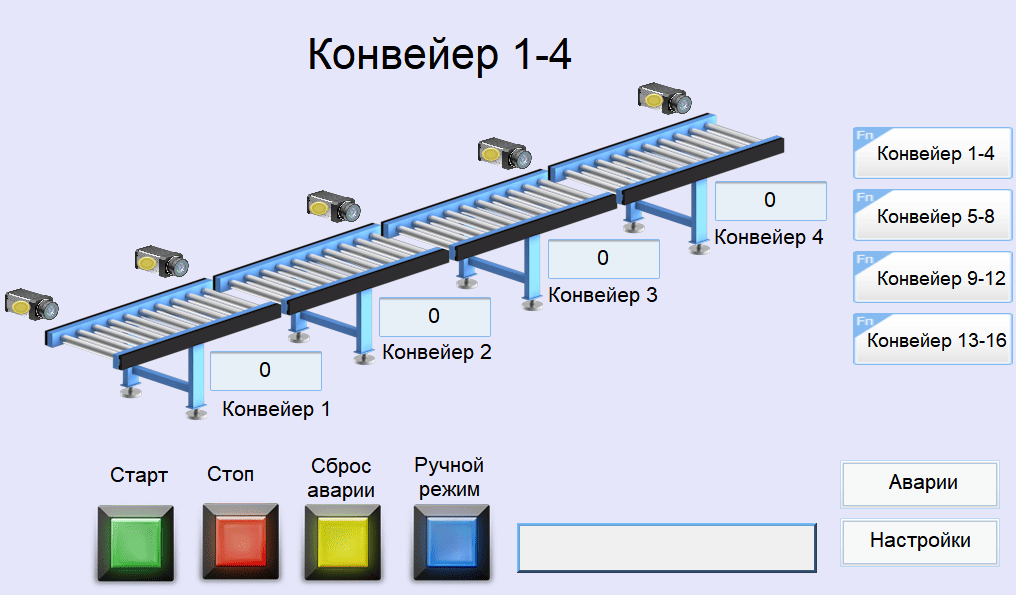
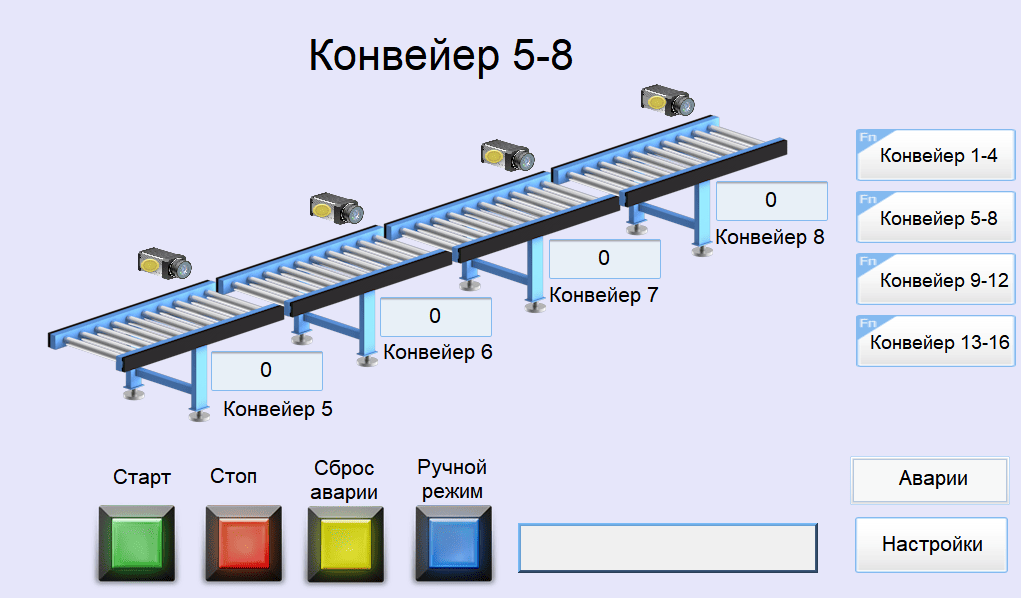
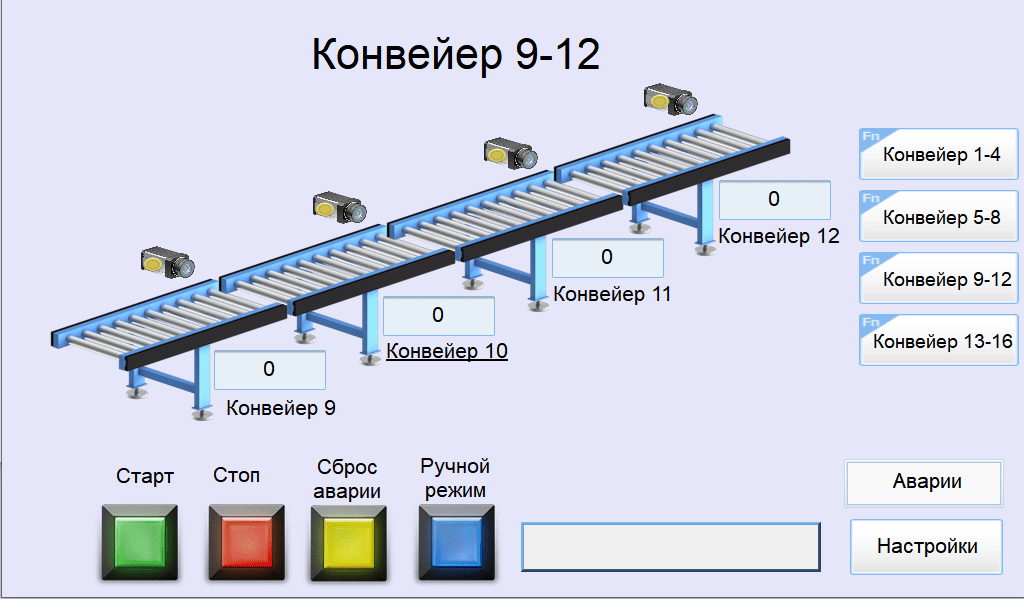
Сенсорная панель оператора отображает:
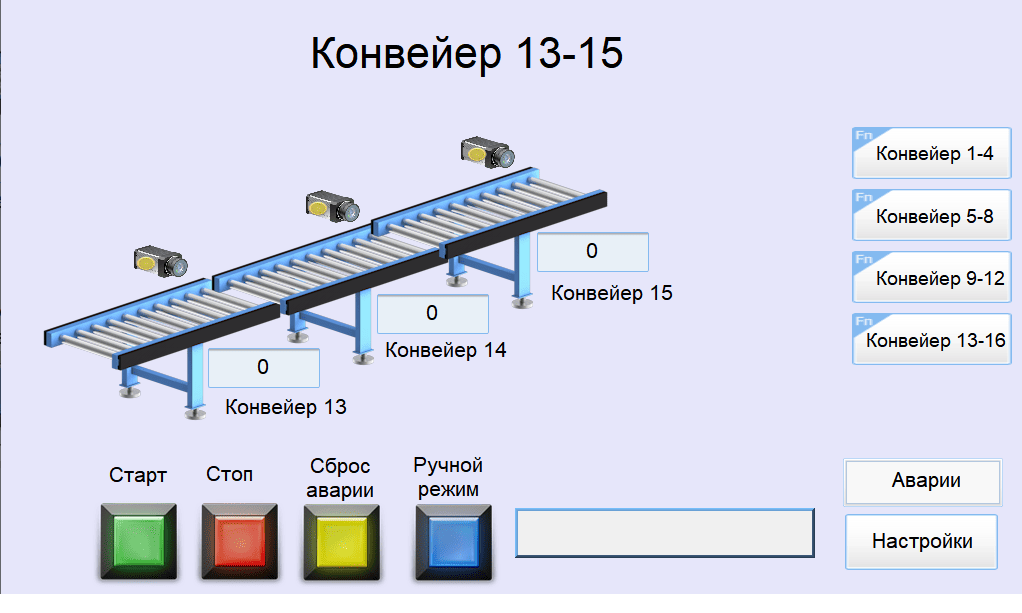
· мнемосхему линии из 16 конвейеров с индикацией состояния каждого (в работе/ожидание/авария);
· текущее положение всех поддонов на линии;
· время нахождения каждого поддона на каждой секции;
· счётчик перемещённых поддонов за смену/сутки;
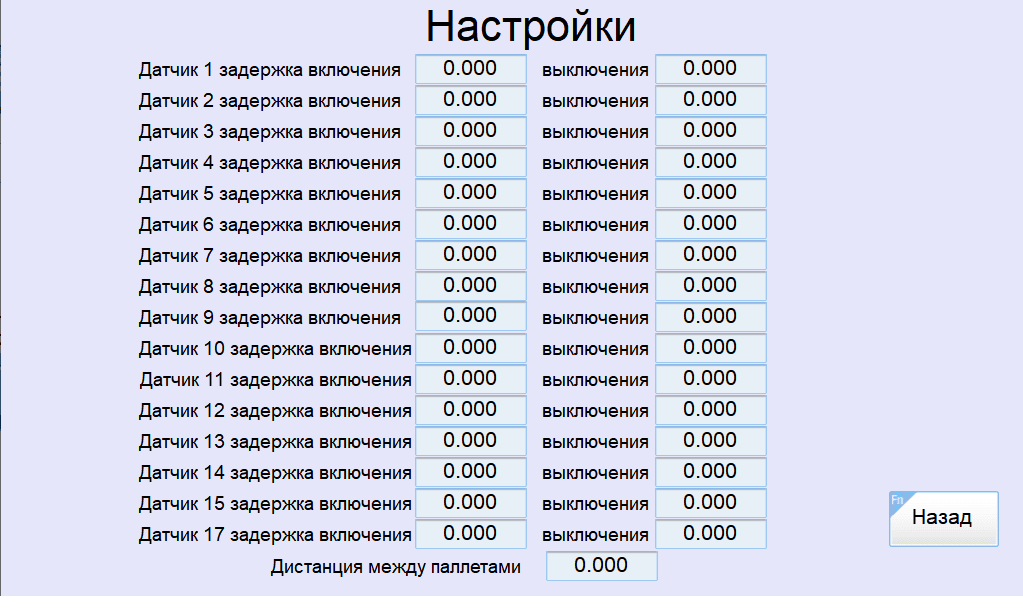
· настройку временных задержек и скорости конвейеров (при использовании ПЧ);
· журнал аварий и событий с меткой времени.
Уровни доступа:
· Оператор — наблюдение, съём поддонов, квитирование аварий.
· Наладчик — изменение параметров таймеров, настройка датчиков.
· Инженер — изменение логики, обновление программы.
Энергоэффективность
Главное преимущество предложенного алгоритма — полное отсутствие холостого хода. Конвейеры включаются только при наличии груза и отключаются в течение 1–2 секунд после его ухода. По сравнению с постоянно работающей линией экономия электроэнергии достигает 60–80%.
Дополнительная экономия обеспечивается применением преобразователей частоты:
· плавный пуск исключает ударные нагрузки на механику;
· возможность снижения скорости на ответственных участках;
· отключение привода при простое без потери готовности.
Безопасность.
· Аварийный останов с обесточиванием всех конвейеров и блокировкой повторного пуска.
· Световая сигнализация пуска линии.
· Защита от самопроизвольного запуска при восстановлении питания.
· Контроль целостности цепей датчиков и обрыва фаз.
· Блокировка открывания двери при наличии напряжения на силовых клеммах.
Преимущества решения.
▸ Полная автоматизация
От момента установки поддона до его съёма — без участия оператора в процессе перемещения.
▸ Энергосбережение
Работа только под нагрузкой. Ни один киловатт не тратится на вращение пустых роликов.
▸ Диагностика без вскрытия шкафа
Вся информация о состоянии датчиков, приводов и аварий выведена на сенсорную панель.
▸ Сохранность груза
Исключены соударения поддонов, наезды на впередистоящие грузы, падения с перегрузочных узлов.
▸ Универсальность
Подходит для любых типов грузов — от 50 до 1500 кг и более. Настройка чувствительности датчиков и момента инерции привода осуществляется программно.
Область применения.
· Склады готовой продукции
· Производственные линии с паллетированием
· Зоны накопления перед упаковкой и отгрузкой
· Межцеховая транспортировка тяжеловесных грузов
· Логистические центры и распределительные хабы
Состав оборудования.
· Шкаф напольный двухдверный (IP54)
· Промышленный контроллер с модулями дискретного ввода/вывода
· Цветная сенсорная панель оператора (диагональ 7–15 дюймов)
· Преобразователи частоты (по количеству групп приводов)
· Комплект автоматических выключателей и пускателей
· Источники питания 24 В DC
· Клеммные сборки с маркировкой
· Кнопки управления и светосигнальная арматура
· Документация: паспорт, руководство по эксплуатации, схема электрическая принципиальная
Итог.
Разработанный шкаф управления системой транспортировки 1500-килограммовых поддонов — это интеллектуальное энергосберегающее решение для современного складского и производственного логистического комплекса. Отказ от режима непрерывной работы конвейеров, точная координация 16 секций на базе оптических датчиков и полная визуализация процесса через сенсорную панель позволяют:
· сократить эксплуатационные затраты на электроэнергию и ремонт;
· увеличить ресурс приводов и механики;
· исключить аварийные ситуации, связанные с заторами и столкновениями;
· обеспечить полную прослеживаемость движения грузов.
Система не требует постоянного присутствия персонала, легко интегрируется в существующие линии и при необходимости масштабируется на большее количество конвейерных секций.